 Suche

 English
 中文简体
 Deutsch
 Español
Inhalt
- 1 Warum HVLP ein saubereres Finish liefert
- 2 Was Sie vor dem Sprühen benötigen
- 3 Einrichten Ihres HVLP-Spritzgeräts
- 4 Sprühtechnik, die Defekte verhindert
- 5 Häufige Probleme und Lösungen beim HVLP-Spritzen
- 6 Reinigung und Wartung: der letzte Schritt jeder Arbeit
- 7 Häufig gestellte Fragen zu HVLP-Spritzgeräten
- 7.1 F1: Wofür steht HVLP?
- 7.2 F2: Benötige ich einen speziellen Kompressor für eine HVLP-Spritzpistole?
- 7.3 F3: Welchen Luftdruck sollte ich an einer HVLP-Spritzpistole einstellen?
- 7.4 F4: Warum spritzt mein HVLP-Spritzgerät Farbe?
- 7.5 F5: Wie viel sollte ich Latexfarbe für ein HVLP-Spritzgerät verdünnen?
- 7.6 F6: Wie reinige ich eine HVLP-Spritzpistole nach dem Gebrauch?
Sie haben eine neue HVLP-Pistole in Ihren Händen, einen Becher frischer Farbe und eine Oberfläche, die Sie lieber nicht neu streichen möchten. Der erste Durchgang sieht normalerweise gut aus, aber der zweite Durchgang kann schnell zu Ausläufern, Durchhängen und trockenen, staubigen Stellen an den Rändern führen. Wenn Ihnen das bekannt vorkommt, ist die Waffe selbst selten das Problem.
Hier ist die Schlussfolgerung, an die man sich erinnern sollte: Ein HVLP-Spritzgerät erzeugt nur dann ein sauberes, gleichmäßiges Finish, wenn drei Faktoren zusammenwirken – die Luftzufuhr, die Farbviskosität und die Art und Weise, wie Sie die Pistole bewegen. Keines davon ist alleine schwer zu erreichen, aber wenn man eines davon auslässt, zeigt sich dies sofort in der Beschichtung. In diesem Leitfaden wird erläutert, wie Sie ein HVLP-Sprühgerät von der Einrichtung bis zur Reinigung verwenden und welche Drücke, Abstände, Überlappungen und Wartungsgewohnheiten wirklich wichtig sind.
Warum HVLP ein saubereres Finish liefert
HVLP steht für High Volume, Low Pressure. Die Pistole zerstäubt Farbe, indem sie ein großes Luftvolumen mit niedrigem Druck durch die Luftkappe drückt – etwa 10 psi an der Kappe und normalerweise 25–30 psi am Lufteinlass. Dieser weiche, großvolumige Luftstrom ist der Grund, warum HVLP-Pistolen viel weniger Farbe von der Oberfläche abprallen lassen als herkömmliche Druckluft-Spritzpistolen.
Das nützlichste Maß hierfür ist die Übertragungseffizienz: der Prozentsatz der Beschichtung, der die Düse verlässt und tatsächlich auf dem Werkstück landet. In den Richtlinien der EPA und der Endbearbeitungsindustrie häufig zitierte Zahlen gehen davon aus, dass herkömmliche Luftspritzpistolen eine Übertragungseffizienz von etwa 30–40 % erreichen, während eine richtig eingestellte HVLP-Pistole typischerweise 65 % oder mehr erreicht. Bei einem Schrank oder einer Autoverkleidung bedeutet dieser Unterschied weniger Materialverbrauch, weniger Overspray und einen saubereren Arbeitsbereich.
Der Kompromiss ist die Luftnachfrage. HVLP erfordert ein kontinuierliches Luftvolumen; Wenn der Kompressor nicht mithalten kann, wird das Muster schmaler, der Lüfter flackert und das Finish wird lückenhaft. Deshalb muss zunächst die Luftversorgung geklärt werden.
Was Sie vor dem Sprühen benötigen
Bereiten Sie diese vier Elemente vor, bevor Sie Material mischen. Das Überspringen einer davon ist der häufigste Grund, warum eine erste HVLP-Sitzung mit einem Nachschleifen endet.
- Luftzufuhr. Eine vom Kompressor gespeiste HVLP-Pistole verbraucht bei dem empfohlenen Einlassdruck etwa 6–9 CFM. Der Kompressor muss diese Leistung kontinuierlich halten und die Abluft sollte durch einen Wasser-/Ölabscheider strömen. Turbinenbasierte HVLP-Systeme verfügen über ein eigenes Gebläse, wodurch die Kompressorfrage vollständig entfällt.
- Korrekter Düsen- und Nadelsatz. Die Düsengrößen reichen im Allgemeinen von 1,0 mm bis 2,5 mm. Ein Satz von 1,3–1,4 mm eignet sich für Kfz-Grundierung, Basislack und Klarlack; 1,7–2,0 mm eignet sich für Holzgrundierungen und höherviskose Materialien.
- Lackvorbereitung. Seihen Sie jede Beschichtung durch einen Einweg-Siebfilter, bevor sie in den Becher gelangt. Zweikomponentenfarben sollten gründlich gemischt und einige Minuten zum Entlüften stehen gelassen werden.
- Ein belüfteter Arbeitsplatz. Es bilden sich schnell Overspray-Partikel. Arbeiten Sie mindestens in einem Raum mit Querlüftung; Für große Arbeiten ist eine geeignete Spritzkabine besser.
Wenn Sie sich immer noch für eine Pistole entscheiden, achten Sie auf einen Flüssigkeitsweg aus rostfreiem Stahl für Lösungsmittelkompatibilität, eine bequeme Abzugsreichweite und eine austauschbare Luftkappe, Nadel und Düsenbaugruppe. Diese Details bestimmen, wie einfach es ist, mit der Waffe über Jahre hinweg zu leben.
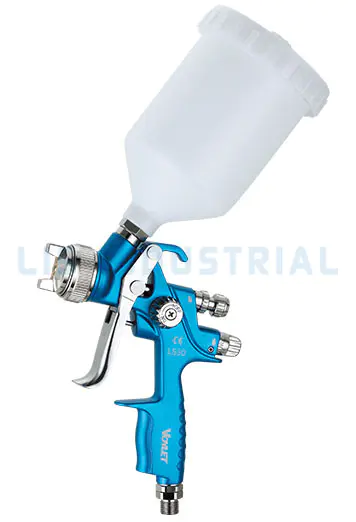 Voylet LS30 Pneumatische HVLP-Spritzpistole mit Schwerkraftzufuhr und 20-Unzen-Becher Diese HVLP-Spritzpistole mit Schwerkraftzufuhr verfügt über einen Flüssigkeitsweg aus Edelstahl, eine Luftkappe aus verchromtem Messing und einstellbare Düsengrößen, was sie zu einer praktischen Wahl für Automobil-, Holz- und Kunststoffbeschichtungsprojekte macht. Produkt anzeigen →
Einrichten Ihres HVLP-Spritzgeräts
Sobald die Ausrüstung installiert ist, befolgen Sie diese vier Einrichtungsschritte der Reihe nach. Jeder Schritt dauert weniger als eine Minute, aber der Gesamteffekt auf das Finish ist enorm.
- Schließen Sie die Luftleitung an und stellen Sie den Eingangsdruck ein. Beginnen Sie bei den meisten HVLP-Pistolen mit Schwerkraftzufuhr bei 25–29 psi am Pistoleneinlass. Der Luftkappendruck pendelt sich dann bei etwa 10 psi ein. Wenn es sich bei Ihrer Pistole um eine Umrüstpistole handelt oder sie über eine Turbine gespeist wird, befolgen Sie die vom Hersteller für Ihre HVLP-Spritzpistole angegebenen Werte.
- Füllen und belasten Sie das Material. Gießen Sie die Farbe durch einen Siebfilter in die Tasse. Bei Lacken auf Wasserbasis nach und nach mit Wasser verdünnen, normalerweise 5–10 %, bis die Farbe in einem glatten, kontinuierlichen Band von einem Rührstab fließt.
- Stellen Sie die Flüssigkeits- und Lüftersteuerung ein. Drehen Sie den Lüfterregler gegen den Uhrzeigersinn, um das Muster zu verbreitern. Drehen Sie den Flüssigkeitsregler im Uhrzeigersinn, um den Farbfluss zu verringern. Beginnen Sie mit weit geöffnetem Lüfter und einer etwa bündig mit dem Pistolenkörper ausgerichteten Flüssigkeitssteuerung.
- Test an Schrottmaterial. Sprühen Sie einen zwei Sekunden langen Sprühstoß auf Karton und studieren Sie das Muster. Ein gesundes HVLP-Muster ist ein symmetrisches Oval mit feinen, gleichmäßigen Tröpfchen. Wenn das Muster an einer Kante schwerer ist, ist die Luftkappe verschmutzt oder der Flüssigkeitsdurchfluss ist zu hoch eingestellt.
Das obige Diagramm zeigt die Teile an, die Sie am häufigsten anpassen. Der Flüssigkeitsknopf steuert die Farbmenge, die Luftkappe formt den Lüfter und der Abzug sollte sich erst bewegen, wenn sich die Pistole bereits mit gleichmäßiger Geschwindigkeit bewegt.
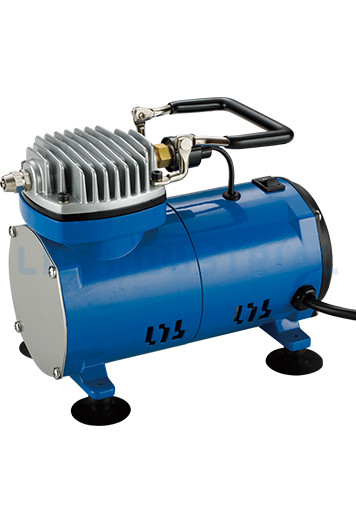 Tragbarer Airbrush-Mini-Luftkompressor V-505 von Lis Industrial Ein kompakter, ölfreier Luftkompressor, der speziell für das Airbrushen entwickelt wurde, mit einem 95-W-Motor, einem Hubraum von 0,65 CFM und einem 1/4-Zoll-Gasgewindeanschluss, ideal für tragbare Lackierarbeiten. Produkt anzeigen →
Sprühtechnik, die Defekte verhindert
Bei der Technik geht es darum, Ziele zu erreichen oder zu verlieren. Verwenden Sie diese spezifischen Zahlen bei Ihren ersten Sitzungen und Sie werden den Unterschied sofort bemerken.
- Halten Sie die Waffe senkrecht zur Oberfläche. Durch Kippen der Pistole trägt eine Kante des Fächers mehr Farbe auf als die andere, wodurch Streifen entstehen, die erst sichtbar werden, nachdem die Schicht aufblitzt.
- Halten Sie die Pistole 15–20 cm von der Oberfläche entfernt. Näher als 6 Zoll ergeben Läufe; Bei einer Entfernung von mehr als 20 cm trocknen die Tröpfchen im Flug und erzeugen eine raue, staubige Textur.
- Nur während der Bewegung auslösen. Beginnen Sie mit dem Schlag, drücken Sie den Abzug, bewegen Sie sich über die Oberfläche und lassen Sie den Abzug los, bevor Sie die Richtung ändern. Das Auslösen am Ende eines Hubs ist die Hauptursache für starke Kanten und Durchbiegungen.
- Überlappen Sie jeden Durchgang um 50 %. Lassen Sie den nächsten Durchgang die Hälfte des vorherigen Lüfters bedecken. Dies sorgt für eine gleichmäßige Filmdicke und verhindert Tigerstreifen und dünne Stellen.
Die obige Tabelle vergleicht zwei Möglichkeiten, eine Beschichtung aufzutragen. Ohne Überlappung bildet das Folienprofil Höhen und Tiefen; Bei einer Überlappung von 50 % wird die Oberfläche auf eine gleichmäßige Dicke abgeflacht, die gleichmäßig aushärtet und deutlich weniger Schleifen erfordert.
Eine separate Anleitung zum Halten und Bedienen einer Farbspritzpistole behandelt die Handposition und die Handgelenkbewegung ausführlicher. Dies ist besonders nützlich, wenn Sie zum ersten Mal vertikale Platten sprühen.
Häufige Probleme und Lösungen beim HVLP-Spritzen
Selbst sorgfältige Veredler erkennen Mängel. Der Schlüssel liegt darin, die Ursache schnell zu diagnostizieren, anstatt zu versuchen, mit mehr Farbe oder mehr Druck zu kompensieren. In dieser Tabelle werden die Probleme behandelt, die für die meisten fehlgeschlagenen HVLP-Aufträge verantwortlich sind.
| Defekt | Typische Ursache | Korrekturmaßnahme |
| Läuft und sackt ab | Zu hoher Flüssigkeitsdurchfluss, zu nahe gehaltene Pistole, langsame Durchgangsgeschwindigkeit | Reduzieren Sie den Flüssigkeitsfluss, vergrößern Sie den Abstand und beschleunigen Sie den Hub |
| Orangenschale | Lackviskosität zu hoch, Zerstäubungsdruck zu niedrig | Verdünnen Sie die Farbe leicht und erhöhen Sie den Einlassdruck um 2–3 psi |
| Trockenspray | Waffe zu weit gehalten, zu schnelle Bewegung, hoher Luftstrom | Näher herangehen, langsamer fahren, Luftkappendruck reduzieren |
| Fischaugen | Silikon-, Öl- oder Wachsverschmutzung auf der Oberfläche | Gründlich entfetten, Fischaugenentferner verwenden |
| Spucken oder Spucken | In der Flüssigkeitsleitung eingeschlossene Luft, lockerer Becher, niedriger Farbstand | Ziehen Sie den Becher fest, entleeren Sie die Materialleitung und halten Sie den Becher mindestens zu einem Viertel gefüllt |
| Ungleichmäßiges Fächermuster | Verstopfte Luftkappenlöcher, verschlissene Düse, geringe Luftmenge | Reinigen Sie die Luftkappe, ersetzen Sie verschlissene Teile und überprüfen Sie den CFM des Kompressors |
| Ungleichmäßiges Fächermuster | Verstopfte Luftkappenlöcher, verschlissene Düse, geringe Luftmenge | Reinigen Sie die Luftkappe, ersetzen Sie verschlissene Teile und überprüfen Sie den CFM des Kompressors |
Die meisten dieser Defekte sind auf drei Variablen zurückzuführen: Entfernung, Geschwindigkeit und Flüssigkeitsfluss. Wechseln Sie einen nach dem anderen und testen Sie ihn erneut auf Karton, bevor Sie zum Werkstück zurückkehren.
Reinigung und Wartung: der letzte Schritt jeder Arbeit
Die Reinigung ist nicht optional. Wenn die Pistole auch nur eine Stunde lang mit nasser Farbe belassen wird, kann sich in der Düse getrocknetes Material entwickeln, das später durch kein Lösungsmittel vollständig entfernt werden kann. Die folgende Routine dauert fünf Minuten und schützt die Präzisionsteile, die die Endqualität bestimmen.
- Leeren Sie den Becher und spülen Sie ihn unmittelbar nach dem Sprühen mit dem richtigen Lösungsmittel aus.
- Entfernen Sie die Luftkappe und tränken Sie sie in Lösungsmittel. Reinigen Sie Präzisionsluftkappenlöcher niemals mit Draht oder Metallpickeln.
- Wischen Sie Nadel, Düse und Flüssigkeitsspitze mit einem weichen Tuch ab.
- Schmieren Sie den Abzugszapfen und die Nadelpackung mit einem Tropfen Leichtöl.
- Bewahren Sie die Pistole mit leicht gelockerter Flüssigkeitsnadel auf, um den Druck auf die Packungsdichtung zu verringern.
Wenn Sie regelmäßig zwischen Grundierungen, Farbbeschichtungen und Klarlacken wechseln, können Sie mit einem vorgefertigten Spritzpistolen-Set zwischen den Setups wechseln, ohne mitten im Auftrag eine vollständige Demontage durchführen zu müssen.
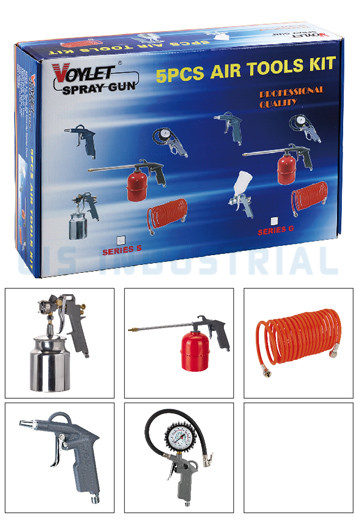 AK1-Spritzpistolen-Set von Lis Industrial für Mehrfachbeschichtungsarbeiten Dieses gebrauchsfertige Spritzpistolen-Set bietet ein vielseitiges Setup zum Wechseln zwischen Grundierungen, Farbschichten und Klarschichten ohne vollständige Reinigung und eignet sich für großvolumige Niederdruckanwendungen mit minimalem Overspray. Produkt anzeigen →
Häufig gestellte Fragen zu HVLP-Spritzgeräten
F1: Wofür steht HVLP?
Hohes Volumen, niedriger Druck. Es handelt sich um eine Spritzpistole, die ein großes Luftvolumen bei niedrigem Druck, etwa 10 psi an der Luftkappe, verwendet, um Farbe mit minimalem Overspray und hoher Übertragungseffizienz zu zerstäuben.
F2: Benötige ich einen speziellen Kompressor für eine HVLP-Spritzpistole?
Ja. Kompressorgespeiste HVLP-Pistolen benötigen im Allgemeinen einen kontinuierlichen Luftstrom von 6–9 CFM. Turbinenbasierte HVLP-Systeme verfügen über ein eigenes Gebläse und kommen ohne Werkstattkompressor aus.
F3: Welchen Luftdruck sollte ich an einer HVLP-Spritzpistole einstellen?
Die meisten HVLP-Pistolen mit Schwerkraftzufuhr laufen am Lufteinlass mit 25–30 psi, was an der Kappe etwa 10 psi erzeugt. Beginnen Sie niedrig und erhöhen Sie den Druck schrittweise, während Sie das Muster überprüfen.
F4: Warum spritzt mein HVLP-Spritzgerät Farbe?
Luft in der Flüssigkeitsleitung, ein lockerer Futterbehälter oder zu wenig Farbe im Behälter können zum Spritzen führen. Ziehen Sie den Becher fest, entleeren Sie die Materialleitung und halten Sie den Becher mindestens zu einem Viertel gefüllt.
F5: Wie viel sollte ich Latexfarbe für ein HVLP-Spritzgerät verdünnen?
Beginnen Sie mit 5–10 Vol.-% Wasser. Die Viskosität hängt von Temperatur, Luftfeuchtigkeit und Marke ab. Wenn möglich, messen Sie mit einem Viskositätsbecher und sprühen Sie immer zuerst eine Probe auf Karton.
F6: Wie reinige ich eine HVLP-Spritzpistole nach dem Gebrauch?
Mit Lösungsmittel spülen, Luftkappe einweichen, Nadel und Düse abwischen, Abzugszapfen schmieren und mit gelöster Nadel aufbewahren, um die Packungsdichtung zu schützen.